Why We Equip PE Pipe Extruder with 33:1 L/D?
Commoda adhibendi extraneo cum 33:1 L/D ratio productio fistulae aquae PE
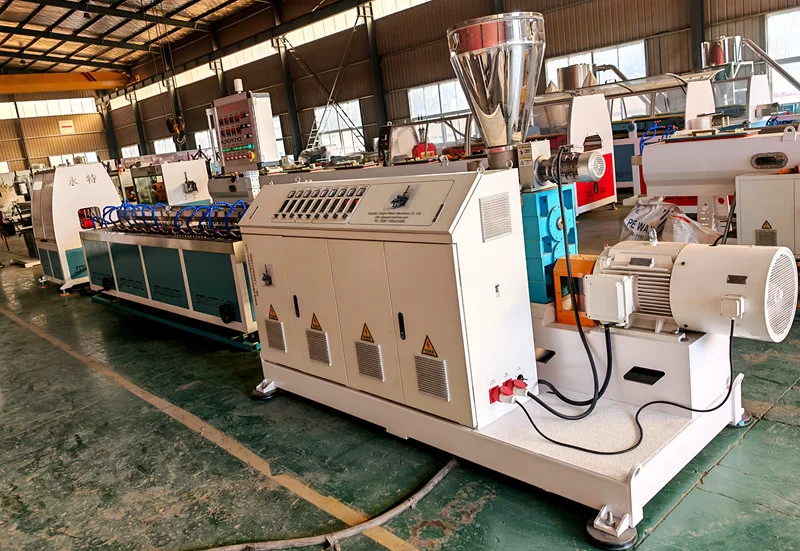
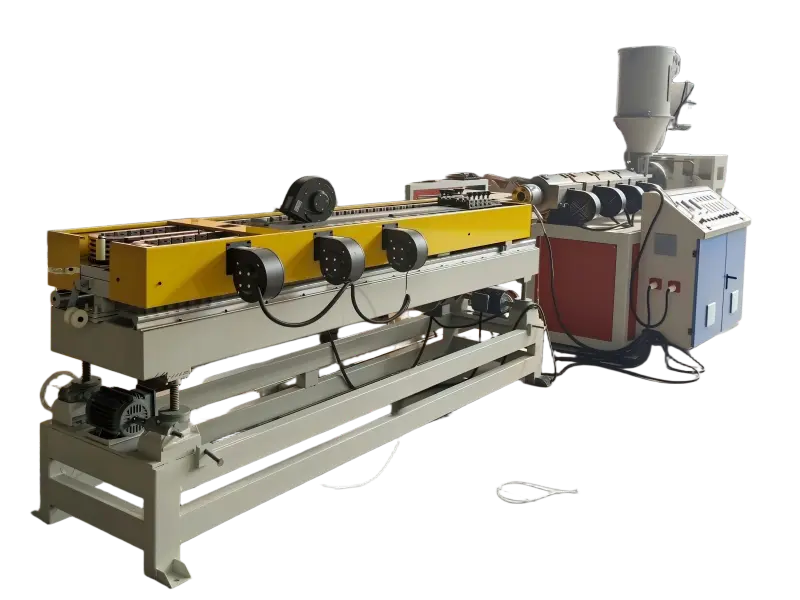
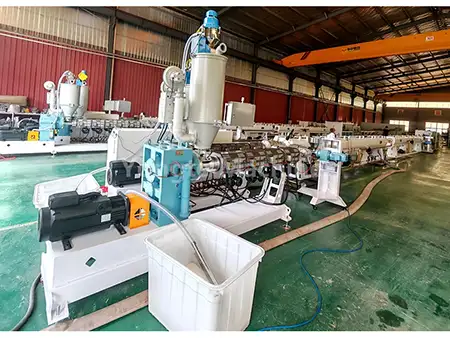
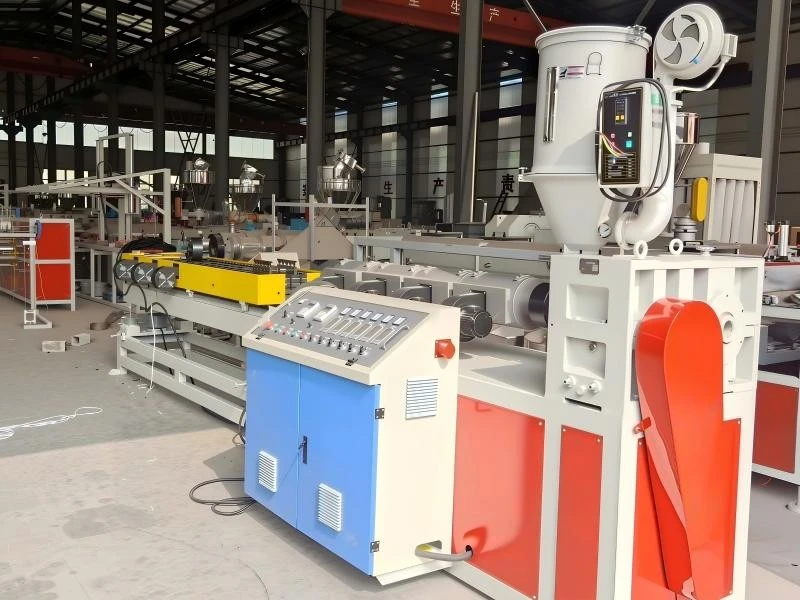
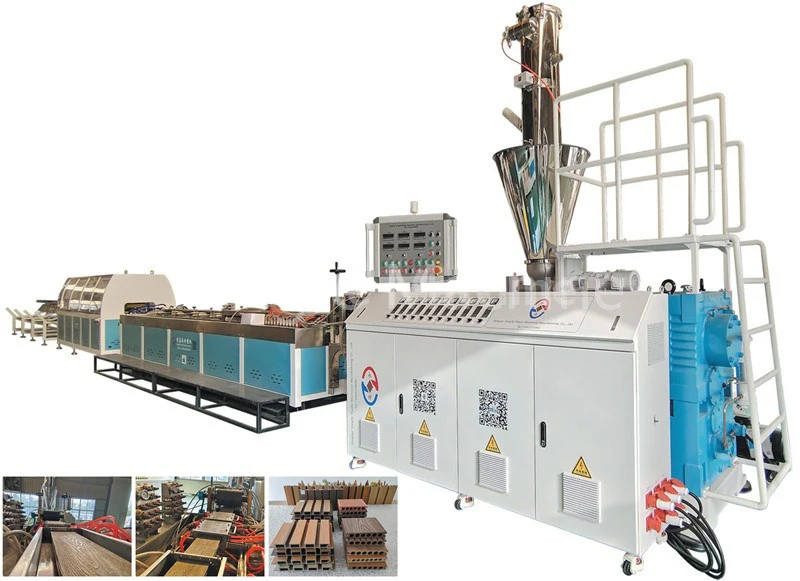
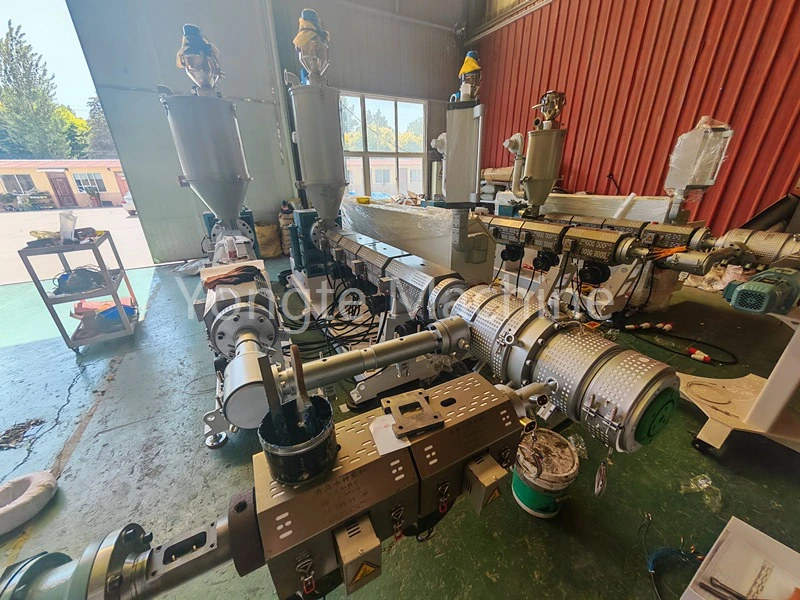
Societas nostra speciale est in productione instrumentorum fistularum PE fabricandorum. Ut metus PE fistulae extrusionis processuum, seriem extrudorum cum ratione longitudinis ad diametri 33:1, incluso SJ65/33 16-63 mm PE instrumento fistulae, SJ75/33 75-160 mm PE linea productio fistulae deducenda, SJ90/33 160-315 mm PE organorum organorum extrusio linea, et instrumentorum fistularum SJ120/33 300-500 mm PE productio fistulae SJ120/33 300-500 mm PE productio recta Haec armorum series multa praestantia commoda in applicationibus productionis demonstravit, ut conatibus faciendis augeret qualitatem organi et efficientiam optimize productionis.
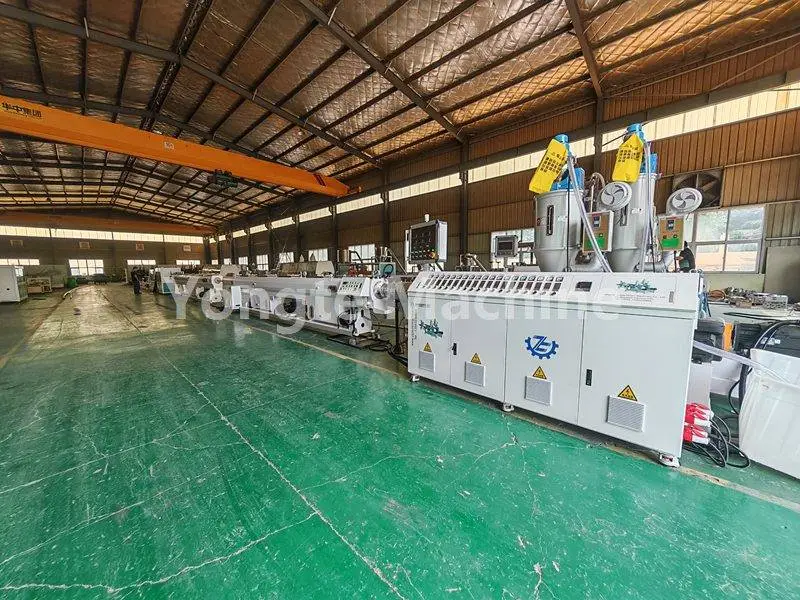
Sequens sectio accuratam recognitionem e variis prospectibus praebet.
I. Commoda Plasticizationis et Molding
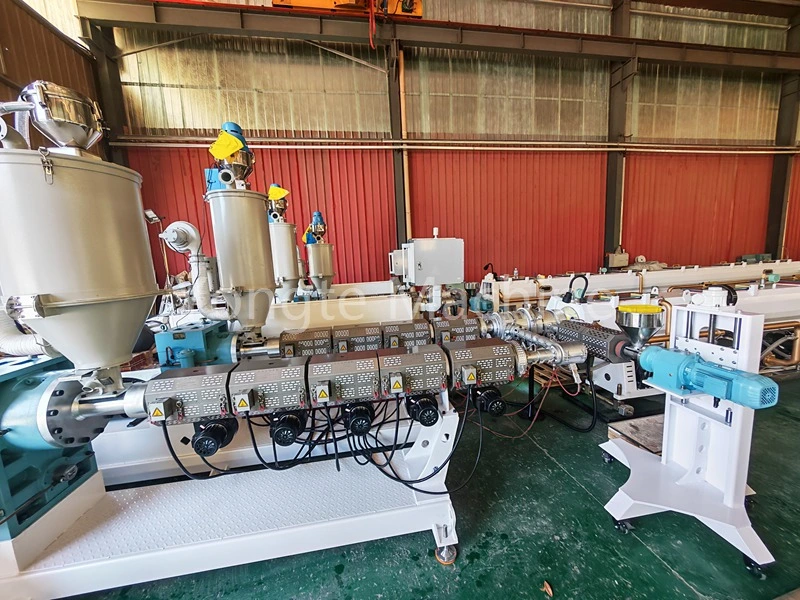
1. Formatio cristalizationis punctis et particulis liquefactis penitus liquefactione elevat. Cochlea extensa peregrinationem meliorem residentiae tempus materiae in dolio efficit, HDPE permittens particulas gradatim liquescere. Haec facilior est transitus e solido ad statum liquidum leniorem, ne materia liquata localis sit. Praeterea, teretes internae et exteriores fistulae superficies taedae ac defectus crystallizationis eventum minuunt, ita periculum rupturae fistulae demittunt.
2. Ad PE fistulae aquae copiae, addita carbonis nigrae ad magisterbatch colori-cum effectiva materia REDIVIVI dissipatio - anti-canus effectus auget; plures lineae productivae etiam materiam REDIVIVUS incorporant. A 33:1 Cochlea mixer sufficientem ictum mixtum praebet ut dispersionem uniformem carbonis nigrae adhibeat, formationem maculae nigrae agglomeratae obscuratis, per quam diuturnum tempus tibiarum resistentia tempestatum praestat. Accedit usus eventus recycli materialis in superiori homogeneitate liquefacto.
2. Stabilis pressione dissolvens praecisionem Tubing dimensionalem altam efficit.
1. Sectio longior metering consequitur in extrusionem pulsus reductam. Cum sectione longiore metrorum in longa cochleae extrudero, liquefactio magis stabilitur et in sectione metering quiddam sistitur, ducens ad minora ambigua in pressione liquefactione, rate fluxum stabilis fluere, ac superior consistentia dimensiva tibiarum extruditarum.
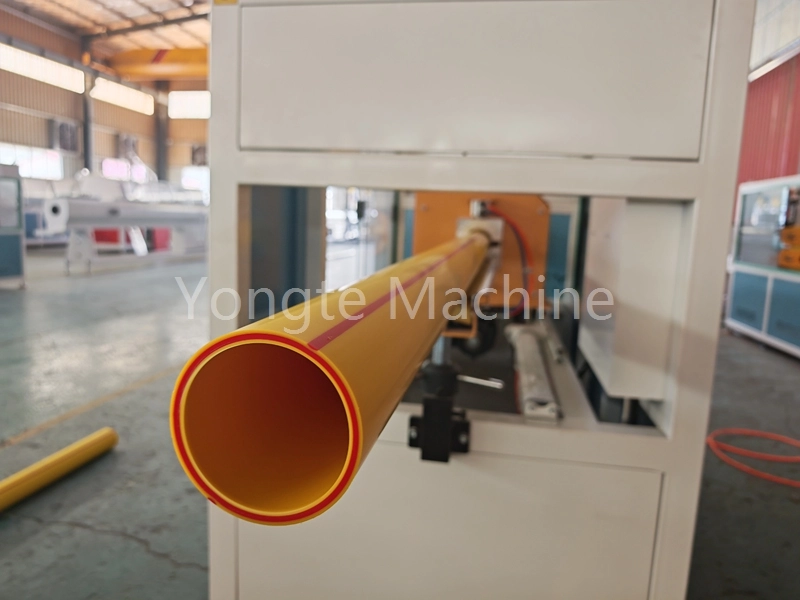
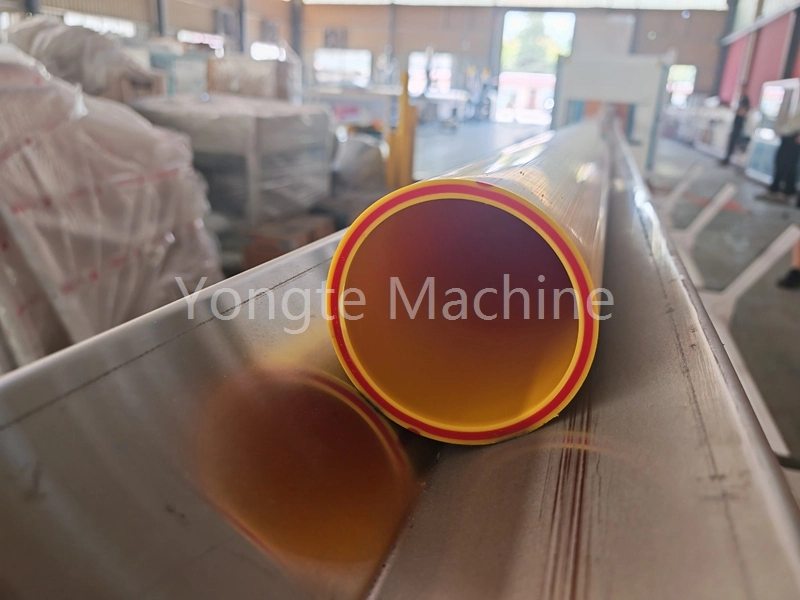
2. Crassitudo parietis uniformis et elliptici moderatior, pressionis stabilis cum effectu copulata, directe resultat in crassitudine parietis stricti tolerantiae et ellipticae humilis pro organo productorum. PE tibiae pressio sunt materiae limbis prementibus; crassitudo parietis uniformis critica est ad obsequium anuli rigoris et hydrostaticae stabilitatis requisita, reducendo ratem defectum in inspectionibus productis finalibus et faciens huiusmodi fistulae specimen ad operationes productionis diuturnae, continuae et stabilis.
III. Lata range et fortis productio aptabilitas
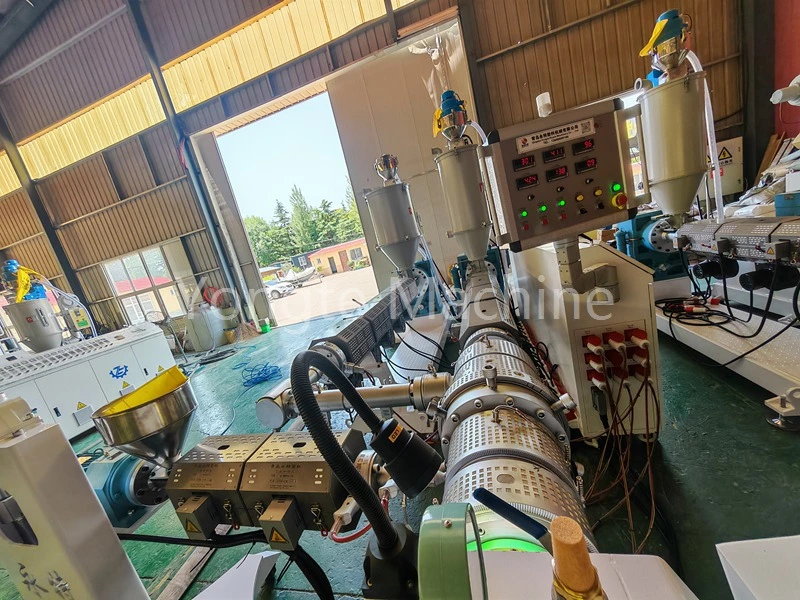
1. Potentia maior est ad facultatem productionem augendam. Comparari ad 30:1 cochleae, a 33:1 cochleae facit celeritates extrusiones superiores et coacervatum coactum sub eadem cochleae diametri, signanter augendae capacitatis productionis per tempus unitatis. Eodem tempore, nimiam tondendi vim cum 38:1 vel 40:1 cochleis consociatam vitat, ita productionem procurans auget dum adversa effectus tonsurationis diminuit.
2. Alta tolerantia ad rudis materiae variabilitas: Cum variae sint minores variationes in rudimento materiae ruditatis vel in ratione materiali redivivi, processus facilius componi potest, minuens verisimilitudinem qualitatis ambigua ac per hoc auget tolerantiam productionis culpae.
IV. Degradatio scelerisque mitigans ad conservandas proprietates mechanicas materiae PE
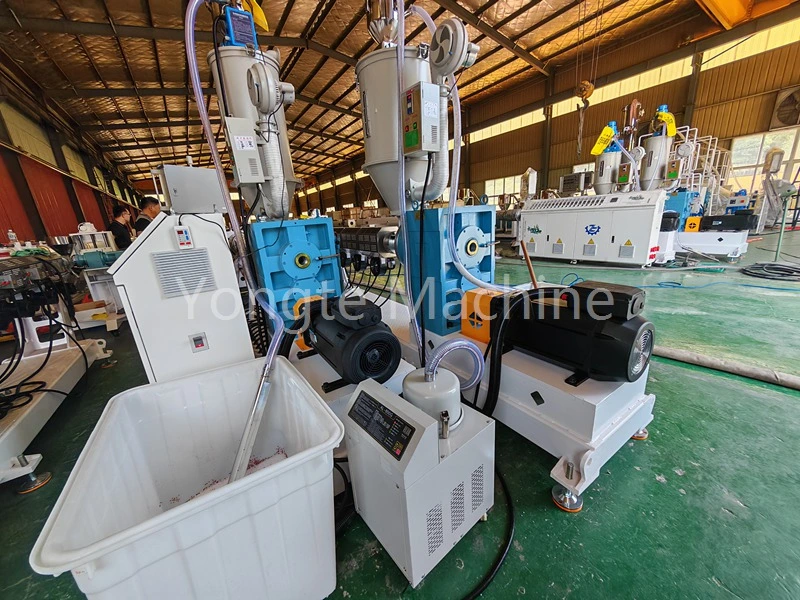
· HDPE generatio sensitiva caloris sub nimio tondendas: comparata cochleis longis cum ratione 36:1, cochleae proportio 33:1 efficit ut commorationis tempus non nimis longum sit. Quocirca in historia scelerisque et profile tondendas, quae in dolio intra materiam experiuntur, moderata manent, sino tondendum calorem efficaciter coerceri. Aditus hic impedit scissura catenae hypotheticae, efficit ne vis distrahens et hydrostatica pressionis tibiarum observantiam non tollant, et eventum fragilitatis, flavescentis, aut charisculorum in tibiis eventum vitant.
In summa: materia plastica satis est, sed non "coquere" in PE.
V. Super Equipment Pretium-efficacia (A perspective in Engineering)
Comparata ad 30:1, haec variantia altiorem modum producti qualitatis praebet, cum margine maiore ad emendationem in qualitate plasticizationis et uniformitatem liquefaciens, eam aptam facit ad fistulas magnas-PE diametros, lineas productionis altas, et pressioni resistentium limbis applicationes velit.
· Comparatus ad 38/40:1, in 33/1 varians consummationem virtutis inferioris hostiae offert, usum energiae reductae, cochleae minus usum, impensas sustentationis inferiores, et resistentiam ad exustionem-inductam degradationem emendavit. Quapropter, HDPE pressio fistulae industriae late 33:1 ut praelata speciei normae praeposita, capacitatem productionis librat, qualitatem productam, efficientiam industriam adhibet.
Summary
The 33:1 longitudo-ad-diametri ratio PE fistulae extrudens, designata ad PE fistulae aquae copiae producendum, plasticizationem materiae penitus efficit, uniformem dispersionem carbonis nigrae et materiam intra liquationem periodi REDIVIVUS promovet, ne fluctuationes ex agglomeratione locali factae, stabilis pressionis dissolutionis conservat, ac praecisionem in parietis fistulae crassitudine dicione perficiat. Dum capacitatem productionis sustineat, extruder hic efficaciter tondendum calorem moderatur, HDPE degradatio prohibet, et vis hydrostatica et tempestatis tibiarum resistentia praestat. Accedit, validam processum aptabilitatem praebet, qualitatem producti librans cum gratuita productione, eamque potiorem electionem facit ad lineas productionis fistulae pressionis HDPE.
Related News
- commoda Flexilis Soaker Irrigationis Pipes vs Traditional Irrigationes Tubuli
- Potest Yongte Supple Turnkey Project Service pro WPC ornata planta?
- 200x50mm Recycled solidus Plastic Lamberti Machina Expertus Feliciter
- Yongte WPC Columna machinam faciens cum co-exstructione feliciter probata est
- Quomodo vastatio plastica adhiberi potest ad composita ligna plastica (WPC) producta?
- WPC Extrusion Machine Temperature Profecti
Relinque mihi nuntium